Vraag een willekeurige fabrieksmanager hoe een kegelbreker werkt en het korte antwoord is simpel: stenen worden verpletterd tussen een vaste concave voering en een bewegende mantel. Dat antwoord is juist, maar het vertelt u niet waarom een kegelbreker zo veel wordt gebruikt, waarom de ene machine goed gevormd aggregaat produceert terwijl de andere schilferig materiaal maakt, of waarom uw elektriciteits- en slijtagekosten kunnen stijgen zonder enige zichtbare verandering in de machine. Het werkingsprincipe is niet ingewikkeld, maar toch hangt het uiteindelijke resultaat af van een reeks mechanische en operationele details: excentrische worp, gesloten zij-instelling, voerverdeling, breekkamerprofiel, snelheid en toestand van de voering.
Een kegelbreker perst materiaal in een breekkamer. De mantel is op de hoofdas bevestigd en het onderste uiteinde van de hoofdas zit in een excentrische bus. Wanneer het excentriek draait, draait de as rond. De mantel beweegt aan de ene kant dichter bij de concave en aan de andere kant verder weg, keer op keer. Deze continue ronddraaiende beweging verandert het volume in de breekkamer, zodat het materiaal wordt samengedrukt, gebroken en naar beneden valt totdat de deeltjes klein genoeg zijn om door de onderste opening te worden afgevoerd.
Het werkingsprincipe van de kegelbreker in gewone woorden
In één zin: een kegelbreker is een compressiebreker. Het perst gesteente tussen twee oppervlakken totdat het gesteente breekt. Dit is anders dan een impactbreker, die de steen tegen een stalen plaat of rotsplank gooit, en anders dan een kaakbreker, die een enkele bewegende kaak tegen een vaste kaakplaat gebruikt.
De sleutel is het woord 'gyrates'. De mantel draait niet om zijn eigen as. Het beweegt in een cirkelvormige baan rond het midden van de machine. Stel je het topje van een kind voor dat wiebelt: het topje draait, maar het midden ervan vormt een cirkel. Dezelfde soort beweging vindt plaats in een kegelbreker.
Wanneer de mantel naar de concaaf beweegt, wordt de opening kleiner en wordt het gesteente samengedrukt tussen de twee mangaanstalen voeringen. Wanneer de mantel weg beweegt, gaat de opening open en kan het verpletterde materiaal naar beneden vallen. De rots wordt nooit door een enkele gewelddadige slag getroffen; het krijgt veel kleine compressieslagen terwijl het van de bovenkant van de kamer naar de bodem beweegt.
Deze herhaalde compressie creëert een mechanisme dat ingenieurs interdeeltjesbreuk of laagverbrijzeling noemen. De deeltjes worden in de breekkamer tegen elkaar gedrukt, en niet alleen tegen de voeringen. Het breken van lagen is één van de redenen waarom een kegelbreker een kubusvormiger product kan produceren dan een kaakbreker. Maar het lagenbreken werkt alleen als de breekkamer redelijk gevuld wordt gehouden. Als de breker "uitgehongerd" is, vallen de rotsen op de mantel en stuiteren rond, wat de slijtage van de voering vergroot, de krachtschommelingen vergroot en een slechte productvorm geeft.
De praktische conclusie is dit: een kegelbreker werkt door continue drukdruk uit te oefenen op een rotsbed. De operator controleert het resultaat door de voeding gelijkmatig te houden, de juiste breekkamer te kiezen en de gesloten zijinstelling binnen het aanbevolen bereik in te stellen.
- Het voer komt bovenaan de machine binnen en verspreidt zich over de voerplaat of verdeler.
- De excentrische bus roteert en laat de mantel ronddraaien.
- Rots wordt samengedrukt in de sluitzijde van de kamer en breekt.
- Het verpletterde materiaal valt in de openingsspleet en beweegt naar beneden.
- De cyclus herhaalt zich totdat de deeltjesgrootte kleiner is dan de ontladingsspleet.
| Termijn | Betekenis | Waarom het ertoe doet |
|---|---|---|
| CSS (instelling gesloten zijde) | De kleinste afstand tussen de mantel en de concave op de bodem van de breekkamer. | Controleert de topmaat van het eindproduct en heeft het grootste effect op de capaciteit. |
| OSS (open zijde instelling) | De grootste afstand tussen de mantel en de concave op de bodem van de breekkamer. | Beïnvloedt de doorvoer en de hoeveelheid overmaats materiaal. |
| Slag / excentrische worp | De afstand die de mantel aflegt aan het afvoeruiteinde tijdens één draaiing. | Bepaalt de breekkracht en de capaciteit per slag. |
| Verpletterende kamer | De ruimte tussen de komvoering en de mantel. | Het profiel bepaalt hoe het materiaal wordt vastgegrepen, verkleind en gevormd. |
| Voeropening | De breedst bruikbare opening aan de bovenkant van de kamer. | Beperkt de maximale grootte van gesteente dat zonder overbrugging kan binnendringen. |
Omdat de kegelbreker een secundaire of tertiaire machine is, is het voer meestal door een primaire kaakbreker of een soortgelijke eenheid gegaan. De kegelbreker neemt vervolgens dat materiaal en verkleint het via een reeks compressieslagen. Dit is ook de reden waarom een kegelbreker in de primaire fase niet mag worden beschouwd als een directe vervanging van een kaakbreker: hij heeft een kleinere voeding nodig en is ontworpen voor een ander deel van de reductiecurve.
Belangrijkste componenten die de verpletterende beweging mogelijk maken
Om te begrijpen hoe een kegelbreker werkt, helpt het om de naam en rol van elk belangrijk onderdeel te kennen. De machine is ontworpen rond de excentrische constructie, de hoofdas, de breekkamer en de ondersteuningssystemen die deze onderdelen draaiende houden.
De excentrische montage verdient bijzondere aandacht. Het is het onderdeel dat de ronddraaiende beweging creëert. De hoofdas past in een messing of bronzen excentrische binnenbus. De excentrische bus zelf roteert in het onderste frame op een traplager. Omdat de boring in het excentriek verschoven is ten opzichte van de middellijn van het tandwiel, heeft de as geen andere keuze dan in een cirkelvormig pad te bewegen wanneer het tandwiel draait.
Deze offsethoek is niet iets dat de machinist tijdens normaal gebruik kan veranderen. Het wordt in de fabriek gefixeerd en wordt meestal omschreven als de worp of slag. Een grotere slag geeft een zwaardere verbrijzelslag, maar verhoogt ook de belasting op het tandwiel en de bussen. Het ontwerp van de excentrische constructie moet passen bij het motorvermogen, de breekkamer en het type materiaal dat wordt vermalen.
De mantel en de concaaf zijn de delen die de rots daadwerkelijk raken. Hun geometrie is zo ontworpen dat de kamer van boven naar beneden smaller wordt. Het bovenste gedeelte fungeert als voeropening en bevat kortstondig de grootste brokken. In het middengedeelte wordt het meeste breekwerk gedaan. Het onderste gedeelte, ook wel de parallelle zone genoemd, bepaalt de vorm van het eindproduct.
Slijtvoeringen zijn geen permanente onderdelen. Ze zijn ontworpen om vervangen te worden en hun levensduur hangt af van de abrasiviteit en hardheid van het voer. Wanneer het voeringprofiel verandert, verandert de bijthoek, verandert de effectieve CSS en begint de breker zich anders te gedragen. Het controleren van de slijtage van de voering is daarom een van de belangrijkste dagelijkse onderhoudstaken.
Stapsgewijze uitsplitsing van het breekproces
Laten we een volledige cyclus in de breekkamer volgen. Deze cyclus herhaalt zich vele malen per seconde, afhankelijk van de excentrische snelheid.
| Fase | Wat gebeurt er | Resultaat |
|---|---|---|
| 1. Voerverdeling | Steen komt de invoertrechter binnen en raakt de verdeelplaat of valt rechtstreeks op de mantel. | Het materiaal verspreidt zich door de kamer, waardoor een uniform gesteentebed ontstaat. |
| 2. Compressieslag | De mantel beweegt aan één kant naar de concave en comprimeert het opgesloten materiaal. | De druk neemt toe en het gesteente breekt langs de zwakste scheuren en korrelgrenzen. |
| 3. Herschikking van deeltjes | Na de breuk nestelt het fijnere materiaal zich in lege ruimtes tussen de grotere stukken. | De kamer is klaar voor een nieuwe compressieslag met een dichter bed. |
| 4. Openingsslag | De mantel beweegt aan dezelfde kant weg van de concave. | Verpletterd materiaal valt naar beneden en beweegt naar de volgende compressiezone. |
Het proces is afhankelijk van de kamergeometrie en van de zwaartekracht. De rots hoeft niet door mechanische armen naar beneden te worden geduwd; het valt omdat de openingsslag ruimte creëert. De mantel en de concaaf fungeren als een continue transportband van breekzones, elk iets smaller dan de vorige. Het resultaat is een geleidelijke reductie van grofvoer naar de gewenste productgrootte.
Bij een standaard of middelgrote kegelbreker heeft de kamer een steil bovengedeelte en een korte parallelle zone bij de uitlaat. Dit ontwerp geeft een hogere doorvoer en wordt vaak gebruikt voor secundair breken waarbij capaciteit het hoofddoel is. Bij een kortekop- of fijne kegelbreker is de kamer vlakker en is de parallelle zone langer. Het materiaal wordt langer in de breekzone vastgehouden, waardoor een fijner en consistenter product ontstaat. Het basiswerkingsprincipe is hetzelfde, maar de geometrie en toepassing zijn anders.
De rotatiesnelheid heeft ook invloed op de werking van de breekcyclus. Een hogere excentrische snelheid betekent meer slagen per minuut, wat de deeltjesvorm kan verbeteren en de omvang van de ontlading kan verkleinen. Maar als de snelheid te hoog is, heeft het gesteente niet genoeg tijd om uit de breekzone te vallen en neemt de capaciteit af. Als de snelheid te laag is, kan de breker de kamer niet snel genoeg vullen en wordt het product grover. Daarom zijn moderne kegelbrekers ontworpen met een specifiek snelheidsbereik; de operator mag deze niet wijzigen zonder de oorspronkelijke ontwerpcurve te controleren.
Soorten kegelbrekers en hoe ze verschillen
Hoewel alle kegelbrekers hetzelfde ronddraaiende compressieprincipe delen, zijn de praktische ontwerpverschillen belangrijk voor de koper. De meest voorkomende categorieën zijn veerkegelbrekers, samengestelde kegelbrekers, hydraulische kegelbrekers met één cilinder en hydraulische kegelbrekers met meerdere cilinders.
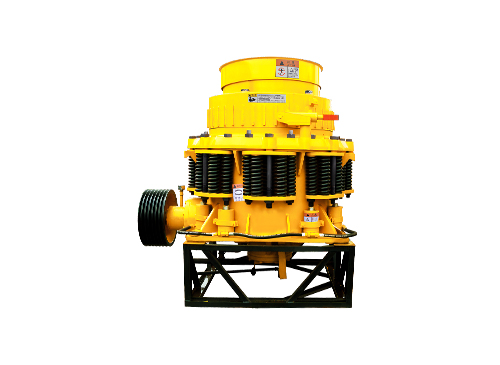
Kegelbreker met veer
Kegelbreker met veers use a set of coil springs around the bowl. When uncrushable material enters the chamber, the springs compress and the bowl lifts, allowing the object to pass. Once the object is gone, the springs return the bowl to its original position. This design has been used for many decades and is still found in many plants. It is relatively simple, but CSS adjustment usually requires mechanical shims or a heating/cooling process, and clearing a blocked chamber is not as convenient as on hydraulic machines.
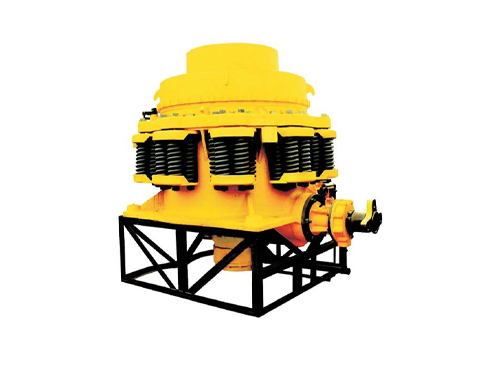
Samengestelde kegelbreker
Een compound kegelbreker combineert mechanische veerbescherming met hydraulische verstelling of vergrendeling. Het biedt een beter compromis tussen prijs en gemak. In veel steengroevetoepassingen is een samengestelde kegelbreker een betrouwbare en kosteneffectieve keuze voor middelhard gesteente, en het hydraulische vergrendelingssysteem houdt de instelling tijdens bedrijf stabiel.
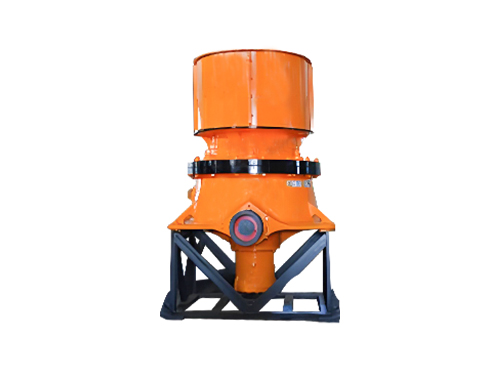
Hydraulische kegelbreker met één cilinder
Bij een hydraulische kegelbreker met één cilinder ondersteunt en tilt een hydraulische cilinder onder de hoofdas de as. Door olie toe te voegen of los te laten, verhoogt of verlaagt de operator de mantel, waardoor de CSS verandert. Dankzij dit ontwerp kan de breker ook hydraulisch worden leeggemaakt wanneer de kamer geblokkeerd is. Omdat er slechts één hydraulische cilinder is, is de mechanische structuur eenvoudiger en kan de toegang voor onderhoud eenvoudiger zijn.
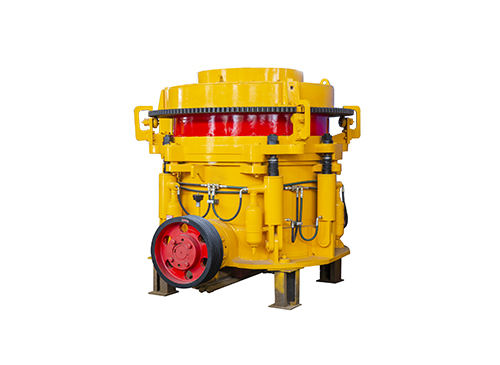
Hydraulische kegelbreker met meerdere cilinders
Kegelbrekers met meerdere cilinders gebruiken verschillende hydraulische cilinders die rond de kom zijn geplaatst om de positie van de kom aan te passen. Ze bieden doorgaans een hoge breekkracht, een stabiel stroomverbruik en een goede controle over de productvorm. Deze voordelen maken ze populair voor harde rotsfabrieken met een hoog tonnage en voor producenten die met een krappe setting moeten werken om de boetes te maximaliseren of aan strikte aggregaatspecificaties te voldoen.
| Typ | Aanpassing instellen | Bescherming tegen overbelasting | Typische plicht |
|---|---|---|---|
| Lente soort | Shims of komrotatie | Spiraalveren | Secundair breken van middelhard gesteente |
| Verbinding | Hydraulische vergrendeling of komrotatie | Veren plus hydrauliek | Steengroeven en grindfabrieken |
| Eencilinder | Hydraulische ondersteuning onder de as | Hydraulische ontlasting | Geautomatiseerde lijnen, medium en fijn vermalen |
| Meercilinder | Hydraulische cilinders op de kom | Hydraulische ontlasting | Hardrock en activiteiten met hoog gebruik |
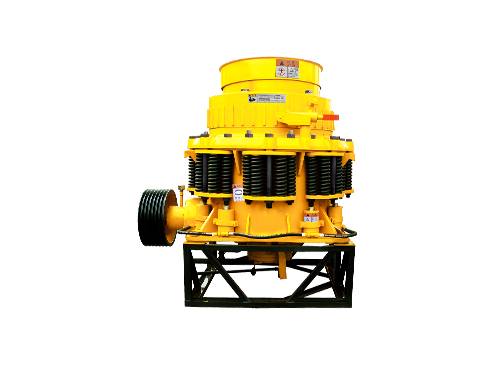 Verbinding Cone Crusher with Hydraulic Adjustment and Cleaning Deze samengestelde kegelbreker is geschikt voor het secundair of tertiair vermalen van harde ertsen en biedt hydraulische aanpassing van de afvoer, kamerreiniging en bescherming tegen veeroverbelasting voor een betrouwbare werking. Bekijk Product →
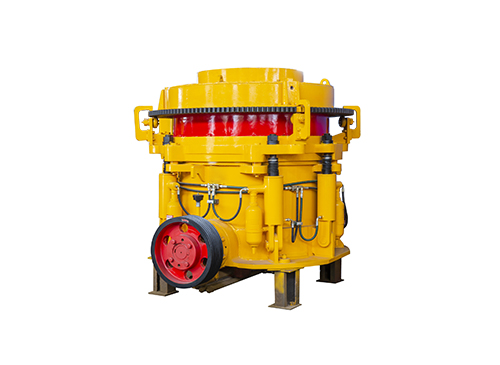 Meercilinder Hydraulic Cone Crusher for High-Tonnage Hard Rock Deze volledig hydraulische breker is ontworpen voor installaties voor harde steen en grote tonnages en levert een hoge reductie-efficiëntie, een stabiele werking en eenvoudig onderhoud voor een strakke controle van de instellingen. Bekijk Product →
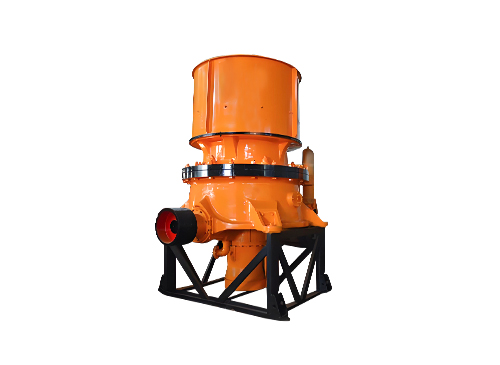 Eencilinder Hydraulic Cone Crusher with Robust Design Deze eencilinder kegelbreker combineert geavanceerde hydraulische bediening en eenvoudig onderhoud, waardoor harde rotsen efficiënt worden vermalen en stilstand en energieverbruik worden geminimaliseerd. Bekijk Product →
Kies een type kegelbreker niet alleen op basis van de prijs. Een veermachine heeft misschien een lagere aanschafprijs, maar als u de CSS vaak moet vervangen of de kamer regelmatig moet leegmaken, kan een hydraulisch model vele arbeidsuren besparen gedurende de levensduur van de machine. Aan de andere kant kan het zijn dat een machine met meerdere cilinders en meer onderdelen meer aandacht van het onderhoudsteam vereist. De beste keuze hangt af van uw materiaal, werktijden en het vaardigheidsniveau van uw personeel.
Kegelbreker versus kaakbreker versus VSI-breker
Veel fabriekseigenaren beginnen het selectieproces door de kegelbreker te vergelijken met twee andere veel voorkomende machines: de kaakbreker en de VSI-breker (verticale asimpact). Maar deze machines doen niet hetzelfde werk. Elk heeft een natuurlijke positie in het breekproces.
Een kaakbreker is een primaire breker. Hij accepteert zeer groot voer, soms meer dan een meter breed, en verkleint dit tot een formaat dat door de volgende machine kan worden verwerkt. Een kaakbreker maakt gebruik van een eenvoudige samendrukkende werking tussen een vaste kaak en een zwaaiende kaak. Het product uit een kaakbreker is vaak plat of plakkerig, vooral als het voer hard is, omdat de breekslag kort is en de knijphoek niet ideaal is om te vormen.
Een kegelbreker is een secundaire of tertiaire machine. Het ontvangt het product van de kaakbreker en verkleint het verder. De ronddraaiende beweging en het verpletterende effect van de lagen geven een betere deeltjesvorm dan een kaakbreker kan produceren. De reductieverhouding in een kegelbreker is hoger dan in een kaak, doorgaans tussen 4:1 en 8:1, afhankelijk van de kamer en het materiaal. Maar de kegelbreker kan niet heel groot voer aan; het voeden met extra grote rotsen veroorzaakt overbrugging en vermindert de capaciteit.
Een VSI-breker is geen compressiebreker. Het maakt gebruik van een hogesnelheidsrotor die het materiaal tegen een rotsbodem of tegen een aambeeld gooit. De impactwerking geeft een uitstekende kubusvorm, vooral voor zand en kleine aggregaten, en kan meer fijne deeltjes genereren dan een kegelbreker. De bedrijfskosten per ton zijn echter doorgaans hoger en een VSI is gevoeliger voor vocht en plakkerig materiaal. Voor grove breekfasen is een VSI zelden de beste eerste keuze.
| Breker | Beste podium | Typische voergrootte | Belangrijkste kracht | Belangrijkste beperking |
|---|---|---|---|---|
| Kaakbreker | Primair | 300 tot 1200 mm | Accepteert groot voer, eenvoudig en betrouwbaar | Schilferig product, lagere reductieverhouding |
| Kegelbreker | Secundair / tertiair | 30 tot 300 mm | Kubusvormig product, hoge reductie in fijne stadia | Heeft kleiner voer nodig, vereist stikvoer |
| VSI-breker | Tertiair / quaternair | < 60 mm | Uitstekende deeltjesvorm, goede zandproductie | Hogere slijtagekosten, gevoelig voor vocht |
Een granietaggregaatlijn maakt bijvoorbeeld vaak gebruik van een kaakbreker in de primaire fase, een kegelbreker in de secundaire fase en een VSI om het beste product te maken. Een kalksteenfabriek kan een kaakbreker gebruiken, gevolgd door een slagbreker, omdat kalksteen minder schurend is en de slagmachine een uitstekend product oplevert met lagere slijtagekosten. Het juiste stroomschema hangt af van de hardheid van het gesteente, de abrasiviteit, het vochtgehalte en de doelproductspecificatie.
Wanneer u deze machines vergelijkt, vermijd dan de fout om alleen naar de aankoopprijs te kijken. De kosten per ton afgewerkt materiaal, de kosten van slijtageonderdelen, het energieverbruik en de beschikbaarheid van de machine zijn belangrijker. Een goedkope primaire breker die vaak wordt stilgelegd voor onderhoud zal meer kosten dan een machine van hogere kwaliteit die consistent draait.
Belangrijke operationele variabelen die de uitvoerkwaliteit veranderen
Zelfs een kegelbreker van het juiste formaat kan slechte resultaten opleveren als deze verkeerd wordt bediend. De operator heeft controle over verschillende variabelen die een direct effect hebben op de productgradatie, capaciteit en levensduur van de voering.
Voergradatie
Het ideale voer voor een kegelbreker heeft een brede maar gecontroleerde maatverdeling. Het mag niet alleen grotere stenen of alleen brekerstof bevatten. Wanneer de voeding te fijn is, worden de ruimtes tussen de grove deeltjes opgevuld en kan de machine niet voldoende druk tussen de deeltjes genereren; bij te grof voer kunnen de grootste stukken niet goed vastgepakt worden. Als praktische regel mag de voergrootte niet groter zijn dan ongeveer 80 tot 85 procent van de voeropening. Als u een kamer van 200 mm voedt, is de praktische topmaat ongeveer 160 tot 170 mm. Overmaats gesteente moet worden verwijderd met een scalpeerzeef voordat het de kegelbreker bereikt.
Stikvoeding
Choke-feeding betekent dat de breekkamer te allen tijde gevuld moet zijn. De invoertrechter moet voldoende steen bevatten zodat de breker een constante belasting trekt en het stroomverbruik stabiel blijft. Choke-feeding biedt de voordelen van het verpletteren van lagen, beschermt de liners tegen directe impact en helpt bij het produceren van een consistenter product. Een uitgehongerde kegelbreker produceert meer overmaats materiaal en draagt de bovenste voeringen ongelijkmatig. Veel operators zijn van mening dat de simpele gewoonte om een volle vultrechter te onderhouden de slijtagekosten vermindert en de productkwaliteit meer verbetert dan welke hardwarewijziging dan ook.
Gesloten zij-instelling (CSS)
De CSS is de meest voorkomende aanpassing die de operator maakt. Het verminderen van de CSS levert een fijner product op, maar vermindert de capaciteit en verhoogt het stroomverbruik. Het verhogen van de CSS geeft meer capaciteit maar een grover product. De juiste instelling is afhankelijk van de gewenste productsortering en van de volgende machine in het stroomschema. Als het product naar een zeef gaat, onthoud dan dat de zeefopening, en niet de breker CSS, de uiteindelijke snijgrootte bepaalt. Het is een goede gewoonte om de CSS, het stroomverbruik, de voedingssnelheid en de productgradatie minstens één keer per dienst vast te leggen, zodat u het effect van elke verandering kunt zien.
Vocht- en kleigehalte
Vocht in de voeding verandert het gedrag van het materiaal in de kamer. Nat, kleverig materiaal kan zich aan de voeringen hechten, de doorvoer verminderen en de kans op verstopping vergroten. In extreme gevallen vormen de fijne deeltjes een pasta die de afvoeropening vult. Het zeven van de fijne deeltjes vóór de kegelbreker, of het spuiten van het voer op de band om kleverige klei te verminderen, is vaak nodig voor toepassingen met een hoog vochtgehalte.
Snelheid en slag
De excentrische snelheid wordt normaal gesproken vastgesteld binnen een aanbevolen bereik voor een bepaalde kamer. Het wijzigen van de bedrijfssnelheid naar een waarde die buiten de aanbeveling van de fabrikant ligt, zal doorgaans de efficiëntie verminderen. De slag, of worp, is een ontwerpkenmerk van het excentrische samenstel. Als u een andere slag nodig heeft, moet de excentrische bus of het assamenstel worden vervangen. Dit is geen routinematige aanpassing. Controleer bij het selecteren van een machine of het beschikbare slagbereik overeenkomt met uw materiaal en doelopbrengst.
Deze variabelen werken op elkaar in. Een breker die draait met een brede CSS en een uitgehongerde voeding vertoont mogelijk geen enkel probleem totdat de zeef te veel overmaat produceert. De beste aanpak is om één variabele tegelijk te wijzigen, het resultaat te meten en een eenvoudig bedieningslogboek bij te houden. In de praktijk wordt de verbetering van de productkwaliteit vaak bereikt door eerst het voersysteem vast te leggen en pas daarna de brekerinstellingen aan te passen.
Slijtage en onderhoud van voeringen: bescherming van uw investering
De slijtvoeringen zijn de meest vervangen onderdelen in een kegelbreker. De mantel en de concave zijn over het algemeen gegoten uit austenitisch mangaanstaal, een materiaal dat harder wordt als het wordt geraakt. Dit hardingsgedrag geeft de voering zijn slijtvastheid. De levensduur van de voering hangt af van de abrasiviteit van het voer, de breekdruk, de voerverdeling en of de breker smoorvoeding heeft.
Verschillende tekenen geven aan dat de voeringen moeten worden vervangen:
- Het product wordt grover, zelfs als de CSS niet is gewijzigd.
- Het stroomverbruik neemt af omdat het voeringprofiel niet langer effectief is.
- De ene kant van de mantel slijt sneller dan de andere.
- De CSS kan niet binnen het aanbevolen bereik worden ingesteld zonder dat de liners contact maken.
- Er verschijnen zichtbare hoge plekken of groeven op het oppervlak van de voering.
Het vervangen van liners is niet alleen een mechanisch klusje. De nieuwe mantel moet goed op zijn plaats zitten, de concaaf moet zorgvuldig worden geïnstalleerd en de voeringbouten moeten na de eerste paar bedrijfsuren worden gecontroleerd. Een losse voering kan onder belasting verschuiven, waardoor de machine niet correct functioneert. Het is ook belangrijk om zowel de mantel als de concave op het juiste moment te veranderen; het laten lopen van een nieuwe mantel tegen een ernstig versleten concaaf is verspilling en kan de verpletterende geometrie vervormen.
Smering is net zo belangrijk als de liners. De excentrische bus, hoofdas en tandwielen zijn afhankelijk van een continue oliefilm. Als de olietemperatuur boven het normale bereik stijgt, veranderen de spelingen in de breker en kan de machine oververhit raken. Controleer elke schakelbeurt het oliepeil, de olietemperatuur, de oliedruk en de staat van de olie. Metaaldeeltjes in de olie zijn een vroeg waarschuwingssignaal voor een defecte bus of tandwiel.
Ook hydraulische systemen hebben aandacht nodig. De hydraulische tank moet schoon zijn, het oliepeil correct en de drukinstelling binnen het gespecificeerde bereik. De ontlastklep is een veiligheidsvoorziening; het mag niet worden gebruikt als bedieningsinstrument om de kom tijdens normale productie herhaaldelijk op te tillen. Wanneer de ontlastklep opent, inspecteer dan het systeem op slijtage en controleer of de hydraulische olie schoon is.
Omdat de lijst met slijtage- en reserveonderdelen beperkt is, kunnen enkele belangrijke onderdelen op voorraad worden gehouden: een set liners, een reserve excentrische bus, een V-riemset, hydraulische filters en een complete set afdichtingen. Het behouden van originele vervangingen is veiliger dan het kopen van goedkopere onderdelen met verschillende afmetingen. Wij onderhouden een speciaal assortiment kegelbreker reserveonderdelen om operators te helpen de stilstandtijd te verminderen en het oorspronkelijke machineontwerp te beschermen.
| Artikel | Frequentie | Kritische controle |
|---|---|---|
| Slijtageprofiel van de voering | Wekelijks | Ongelijkmatige slijtage, versleten tandprofiel, resterende dikte |
| Oliepeil en temperatuur | Dagelijks | Stabiel niveau, normale temperatuur, geen metaaldeeltjes |
| Hydraulische druk | Dagelijks | Stabiel tijdens opstarten en belastingsveranderingen |
| V-riem spanning | Maandelijks | Correcte doorzakking, geen geglazuurde of gebarsten riemen |
| Bouten en bevestigingsmiddelen | Maandelijks | Dichtheid op frame, dorskorf en invoertrechter |
Een kegelbreker is een continu procesmachine. Een kleine temperatuurstijging of een kleine verandering in de geometrie van de voering zal het product beïnvloeden. Als het onderhoudsteam elke dag de belangrijkste gegevens registreert, ziet de operator de trend voordat er een storing optreedt.
Wat u moet controleren voordat u een kegelbreker koopt
Het kiezen van de juiste kegelbreker is een aankoopbeslissing, niet alleen een technische beslissing. De machine zal duizenden uren draaien, en het verschil tussen een goede en een slechte match wordt gemeten in bedrijfsuren en kosten per ton. Met de volgende checklist kunt u op een gestructureerde manier aanbiedingen vergelijken.
- Definieer de grondstof nauwkeurig: gesteentetype, uniaxiale druksterkte, abrasiviteit, vocht en kleigehalte.
- Bevestig de verdeling van de voergrootte: de topgrootte, het percentage boetes en de hoeveelheid overmaat die typisch zijn voor uw plant.
- Stel het doelproduct in: vereiste topmaat, productcurve, schilfergrens en maximaal gehalte aan fijne deeltjes.
- Bereken de capaciteit met een veiligheidsmarge: de breker mag niet de hele dag op 100 procent van zijn nominale capaciteit draaien.
- Controleer de hydraulische eigenschappen: hoe de CSS is afgesteld, hoe het trampijzer wordt vrijgegeven en hoe de kamer wordt gereinigd na een verstopping.
- Vergelijk het ontwerp en de beschikbaarheid van de voering: een goed ontworpen kamer kan de slijtagekosten met een aanzienlijk percentage verlagen.
- Vraag naar de klantenservice, de voorraad reserveonderdelen en de technische ondersteuning.
- Inspecteer de productiemogelijkheden van de fabrikant: laskwaliteit, spanningsverlichtende behandeling, bewerkingstolerantie en testprocedures.
Een nuttige oefening is om de leverancier te vragen naar de prestatiecurve van de breker voor uw materiaal. Als de leverancier geen duidelijke relatie kan geven tussen CSS, capaciteit, stroomverbruik en productgrootte, is de offerte onvolledig. De curve moet het nominale motorvermogen en het aanbevolen werkbereik voor het excentrische toerental omvatten.
Houd rekening met de exploitatiekosten over vijf jaar, niet met de aankoopprijs. De slijtageonderdelen, elektriciteit en stilstand kosten doorgaans veel meer dan de machine zelf. Om deze reden geven veel ervaren producenten de voorkeur aan een goed ondersteunde machine met lokale reserveonderdelen en een eenvoudig ontwerp dat hun eigen monteurs kunnen onderhouden.
Onze eigen ervaring als fabrikant heeft de manier bepaald waarop wij deze vragen beantwoorden. Sinds 2012 hebben we breekapparatuur ontworpen, getest en geleverd voor klanten in verschillende landen. Wij publiceren onze bedrijfsachtergrond en productiedetails omdat wij vinden dat een koper moet zien waar en hoe de machine is gebouwd. De gemiddelde levertijd van onze standaard kegelbrekers bedraagt circa 20 dagen, maar de doorlooptijd bevestigen wij altijd met de klant zodra de configuratie en betalingsvoorwaarden duidelijk zijn.
Vraag voordat u een bestelling ondertekent of u de breker in een vergelijkbare toepassing kunt zien draaien, of vraag in ieder geval om de testgegevens van de fabriek. Een kegelbreker ziet er van buiten misschien hetzelfde uit, maar de kwaliteit van de gietstukken, de pasvorm van de excentrische bus en de nauwkeurigheid van de uitlijning van de tandwielen bepalen hoe lang hij onder belasting zijn stand behoudt.
Veelgestelde vragen
Hoe werkt een kegelbreker stap voor stap?
Het voer komt via de bovenkant binnen, verspreidt zich over de verdeelplaat en valt in de maalkamer. De excentrische bus roteert en laat de mantel ronddraaien, waardoor het gesteente tussen de mantel en de concave wordt samengedrukt. Verpletterd materiaal valt naar beneden en wordt weer gebroken in het onderste deel van de kamer. Het materiaal komt uiteindelijk via de bodem naar buiten wanneer de deeltjesgrootte kleiner is dan de gesloten zijde.
Wat betekent CSS in een kegelbreker?
CSS is de gesloten zijde-instelling. Het is de kleinste opening tussen de mantel en de concaaf aan de onderkant van de breekkamer. Het regelt de maximale productgrootte. Het verminderen van de CSS maakt het product fijner maar verlaagt de capaciteit; het verhogen ervan doet het tegenovergestelde.
Wat is het verschil tussen standaard- en kortekopkegelbrekers?
Een standaard kegelbreker heeft een steilere kamer en is bedoeld voor het secundair breken, met een grotere voeding en doorgaans een grover product. Een kegelbreker met korte kop heeft een vlakkere kamer en een langere parallelle zone, waardoor het materiaal langer in de breekzone blijft. Het wordt gebruikt voor tertiaire en quaternaire vermaling om een fijner product te produceren.
Waarom maakt mijn kegelbreker te veel overmaats materiaal?
De meest voorkomende oorzaken zijn een onjuiste CSS, een uitgehongerd voer, versleten liners, een ongepast kamerprofiel of een voer dat te grof is. Controleer eerst de CSS en kijk vervolgens naar de staat van de voering en de voerverdeling. Wijzig één variabele tegelijk en noteer het resultaat.
Hoe voorkom ik dat een kegelbreker blokkeert?
Houd de invoergrootte binnen de kamerspecificaties, verwijder indien mogelijk fijne deeltjes en kleverig materiaal vóór de breker en handhaaf de smoortoevoer. Controleer de motorstroom en luister naar ongebruikelijke geluiden. Een metaaldetector en een magneet op de toevoerband worden sterk aanbevolen om te voorkomen dat zwerfijzer de breker bereikt.
Wat is beter: een- of meercilinder kegelbreker?
Geen van beide typen is universeel beter. Een eencilindermachine is eenvoudiger, hydraulisch onderhoud is eenvoudiger en de CSS kan worden aangepast door de hoofdas omhoog of omlaag te brengen. Een machine met meerdere cilinders biedt vaak een hogere breekkracht en een stabielere instelling voor toepassingen met hard gesteente en grote tonnages. De keuze moet gebaseerd zijn op uw materiaal, uw outputspecificatie en de beschikbare onderhoudsvaardigheden.
Kan een kegelbreker zand produceren?
Een kegelbreker kan fijn materiaal produceren, maar is geen vervanging voor een slagbreker met verticale as als de specificatie voor zand streng is. Een kegel met korte kop en een gesloten circuit kan een deel van het fijngemalen fijn zand creëren, maar de deeltjesvorm en sortering van hoogwaardig vervaardigd zand vereisen meestal een VSI of een goede zandmachine.
Een kegelbreker werkt volgens het eenvoudige principe van excentrische compressie, maar de machine presteert alleen goed als het hele systeem samenwerkt. Voedingscontrole, kamerselectie, CSS, slag, conditie van de voering, smering en onderhoud hebben allemaal invloed op het eindresultaat. Als u een nieuwe breeklijn plant of een bestaande machine vervangt, begin dan met de grondstof en de eindproductspecificatie. Vergelijk vervolgens de kamergeometrie, hydraulische kenmerken en ondersteuning voor reserveonderdelen.
De juiste kegelbreker produceert jarenlang een stabiel product. De verkeerde zal een lange lijst met operationele problemen opleveren. Wanneer u een leverancier evalueert, vraag dan om prestatiegegevens, testrapporten en details van de daadwerkelijke machine. Als u hulp nodig heeft bij het afstemmen van een kegelbreker op uw steen, stuur ons dan uw voergrootte, beoogde capaciteit en gewenste productsortering. We kunnen een geschikte configuratie aanbevelen en uitleggen waarom deze geschikt is voor uw omstandigheden.